

Introduktion: Hvorfor formstøbning dominerer bilfremstilling
Åbn motorhjelmen på et moderne forbrændings- eller elektrisk køretøj, og du vil finde trykstøbt aluminium, der udfører et stille, men vigtigt arbejde. Motorblokke, transmissionshuse, olieskåle, beslag og indkapslinger til drivaggregatet er alle dannet ved at tvinge smeltet metal under højt tryk ind i en stålform. Processen er hurtig, gentagelig og i stand til at producere kompleks geometri i ét skud, hvilket forklarer, hvorfor bilteknik er mere afhængig af den end nogen anden metalformningsmetode.
Indsatsen for lettere køretøjer, tættere indpakning og høj volumen omkostningseffektivitet har skubbet trykstøbning til centrum for bilproduktion. En enkelt støbning kan erstatte en svejset samling af stemplede dele, reducere vægten og forkorte forsyningskæder. Samtidig er processen ikke kun en enkelt maskinoperation. Det afhænger af præcis værktøj, kontrolleret smeltning, omhyggelig udkastning og efterstøbt bearbejdning.
Et firma som fddiecasting.com illustrerer, hvorfor trykstøbning sjældent er et selvstændigt trin. Den kombinerer formdesign, aluminiumsstøbning og præcisionsbearbejdning under ét tag, hvilket holder tolerancekontrol og kommunikation tæt fra den første designgennemgang til den endelige inspektion. I de følgende afsnit vil vi gennemgå processen, materialer, kvalitetstjek og leverandørevalueringskriterier, så du kan træffe bedre beslutninger for dine egne autodele.
Trykstøbeprocessen forklaret trin for trin
Hver trykstøbning til biler starter med et koncept for den færdige del og slutter med en komponent, der er klar til maskine. Det overordnede flow kan grupperes i fire trin: værktøj, injektion, størkning og trimning.
Formdesign og værktøj
Formen eller formen er den største enkeltfaktor i støbekvaliteten. Det bestemmer dimensionsnøjagtighed, overfladefinish og hvor konsekvent metallet fylder tynde vægge. Matricestålet skal modstå termisk cykling, og løberen og overløbssystemet skal være designet, så luft og oxider kan undslippe.
Leverandører med intern værktøjsekspertise, herunder præcisionstrimning af formdesign , kan bedre kontrollere dette kritiske trin. Siden fddiecasting.com startede som en formproducent i 2006, behandler virksomheden værktøj som en kernekompetence snarere end en outsourcet opgave. Denne historie påvirker defektrater og gennemløbstider direkte.
Smeltning og injektion
Automotive aluminiumsdele produceres næsten altid på koldkammer trykstøbemaskiner. I denne proces smeltes metal i en separat ovn og hældes derefter ind i et skudkammer, hvor et hydraulisk stempel skubber det ind i matricen med høj hastighed. Varmtkammermaskiner, som holder injektionsmekanismen nedsænket i smeltet metal, er bedre egnet til zink- og magnesiumlegeringer med lavere smeltepunkter.
Maskinens klemkraft bestemmer den maksimale delstørrelse, der kan produceres. fddiecasting.com driver seks koldkammermaskiner fra 400 til 2.000 tons klemkraft, hvilket gør det muligt at dække dele lige fra små spejlbeslag til store motorhuse.
Køling, udkast og trimning
Efter injektion afkøles metallet hurtigt i den vandkølede matrice. Størkningstid styrer mikrostrukturen og risikoen for svindporøsitet. Når delen er solid, skubber ejektorstifterne den ud, og cyklussen gentages. Delen flyttes derefter til trimning, hvor løberen, overløbene og blinket fjernes.
Bilkomponenter kræver typisk sekundære operationer såsom afgratning, bearbejdning og overfladebehandlinger. Integrationen af støbning med senere processer er grunden til, at fddiecasting.com opretholder 80 højhastigheds præcisionsbearbejdningscentre i samme facilitet.
Valg af den rigtige legering til trykstøbte dele til biler
Materialevalg bestemmer mekanisk styrke, korrosionsbestandighed, termisk ledningsevne og omkostninger. Der er ikke en enkelt bedste legering til hver del, men valgene kan indsnævres efter funktion.
Aluminiumslegeringer
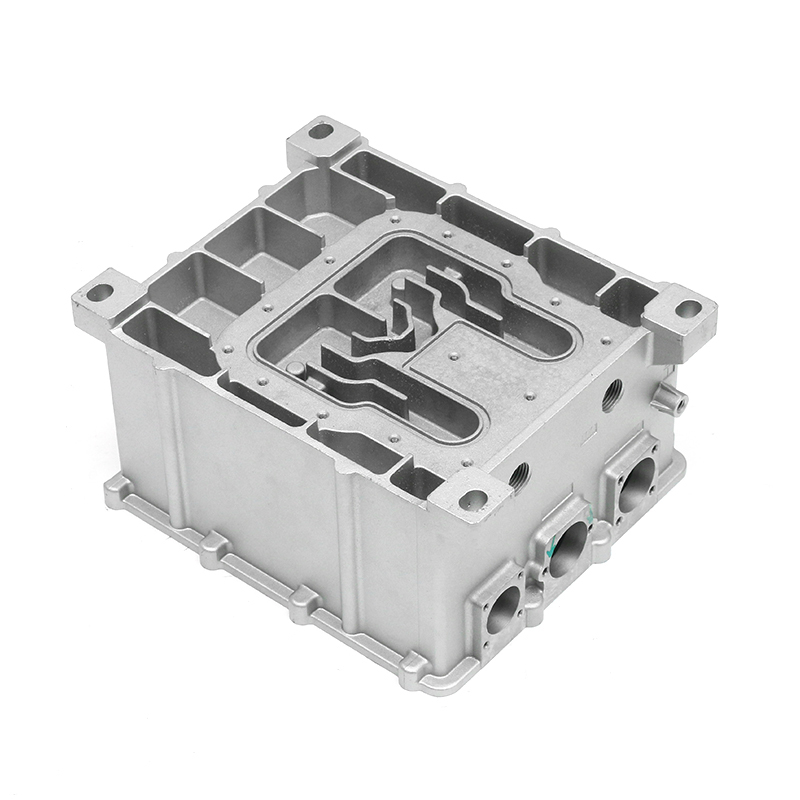
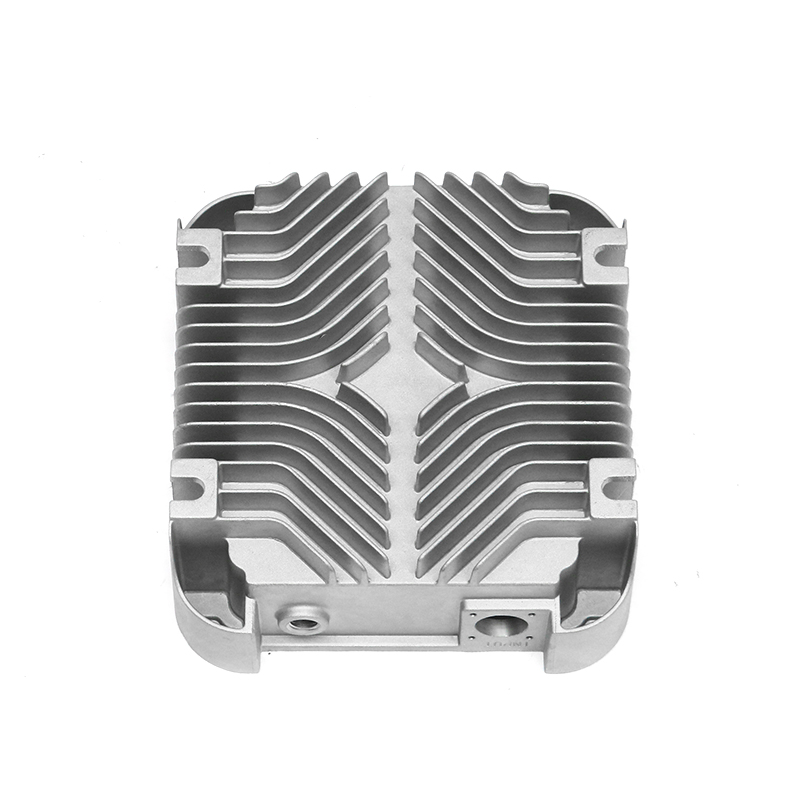
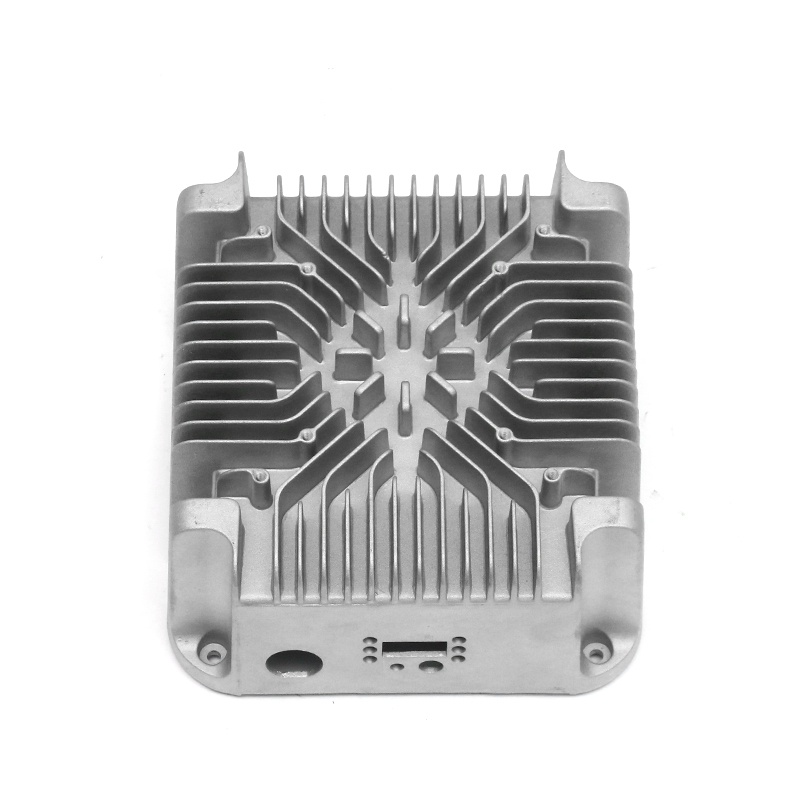
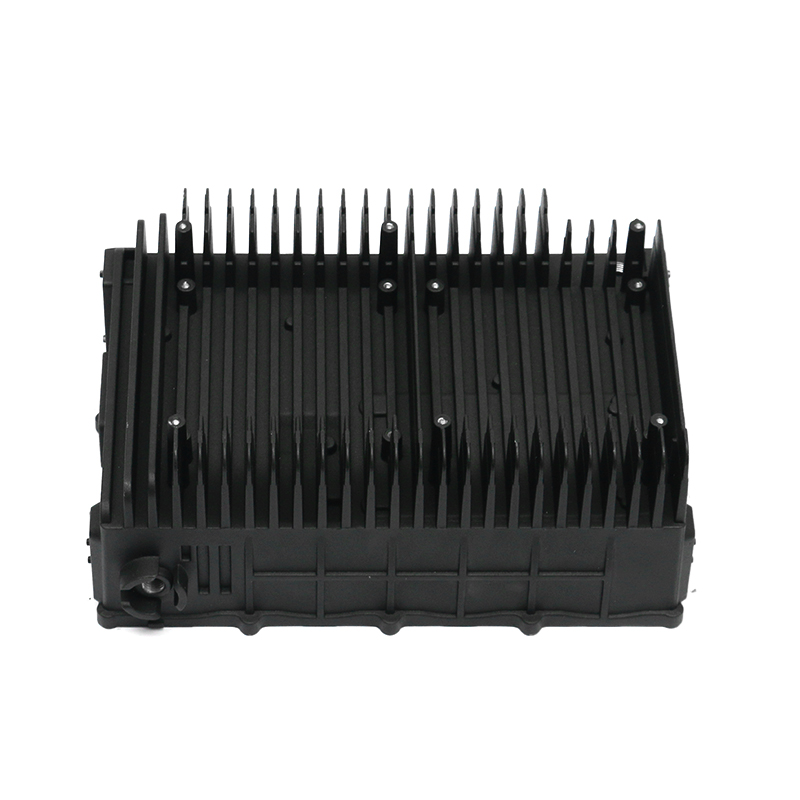
Aluminium er det dominerende materiale til trykstøbegods til biler. Det giver et godt styrke-til-vægt-forhold, fremragende termisk ledningsevne og naturlig korrosionsbestandighed. Aluminiumslegeringer, især A380, bruges til motorblokke, transmissionshuse, oliespande, motorhuse og elektroniske styreskabe. Legeringen flyder godt i tynde sektioner og kan fylde komplekse matricegeometrier.
Zinklegeringer
Zinklegeringer leverer høj duktilitet, slagstyrke og evnen til nemt at blive belagt eller færdigbehandlet. De bruges typisk til små præcisionsdele såsom spejlbeslag, dørlåse og indvendigt hardware. Ulempen er tæthed: zink er tungt og sjældent valgt til store strukturelle komponenter.
Magnesium legeringer
Magnesium er det letteste strukturelle metal, der tilbyder det bedste styrke-til-vægt-forhold af de tre. Det vises i dele, hvor hvert gram betyder noget, såsom ratkerner, sæderammer og instrumentpanelstrukturer. Magnesium står over for højere materialeomkostninger og korrosionsproblemer, så det vælges kun, når vægtbesparelser klart retfærdiggør præmien.
| Legering | Hovedegenskaber | Typiske komponenter |
|---|---|---|
| Aluminium (A380) | God styrke-til-vægt, høj varmeledningsevne, korrosionsbestandighed | Motorblokke, transmissionshuse, motorhuse, EC-huse |
| Zink (Zamak) | Høj duktilitet, fremragende overfladefinish, nem plettering | Små beslag, spejlbeslag, låse, indvendigt hardware |
| Magnesium (AZ91D) | Letteste strukturelle metal, meget høj specifik styrke | Ratstel, sæderammer, letvægtsbeslag |
For at sikre, at den korrekte legering leveres, bruger fddiecasting.com et Oxford Hitachi-spektrometer til at verificere den kemiske sammensætning af hver indkommende smelte. Dette forhindrer kostbare sammenblandinger, før delene støbes.
Almindelige autodele produceret af trykstøbning
Trykstøbegods er spredt ud over køretøjet, fra motorrummet til affjedringen og den elektriske drivenhed. At forstå sortimentet hjælper, når du planlægger en leverandørliste.
Motor og drivlinjekomponenter
Konventionelle drivlinjer er stærkt afhængige af aluminiumsstøbegods. Motorblokke er det mest synlige eksempel, men oliespande, vandpumper, oliefilterbaser, blæserkoblinger og motorophæng er også støbt. Disse dele skal modstå vibrationer, håndtere varme og forsegle smøremidler. De leveres ofte som autodele i trykstøbt aluminium der kombinerer strukturel stivhed med varmeafledning.
Transmission og chassis dele
Transmissionshuse er store støbegods, der holder gear, aksler og hydrauliske kredsløb. Huset fungerer også som den strukturelle forbindelse mellem motoren og resten af drivlinjen. I chassisområdet fremstilles bakspejlsbeslag, støddæmperbeslag og gasspjæld i høj volumen ved hjælp af trykstøbning.
Nye energikøretøjskomponenter
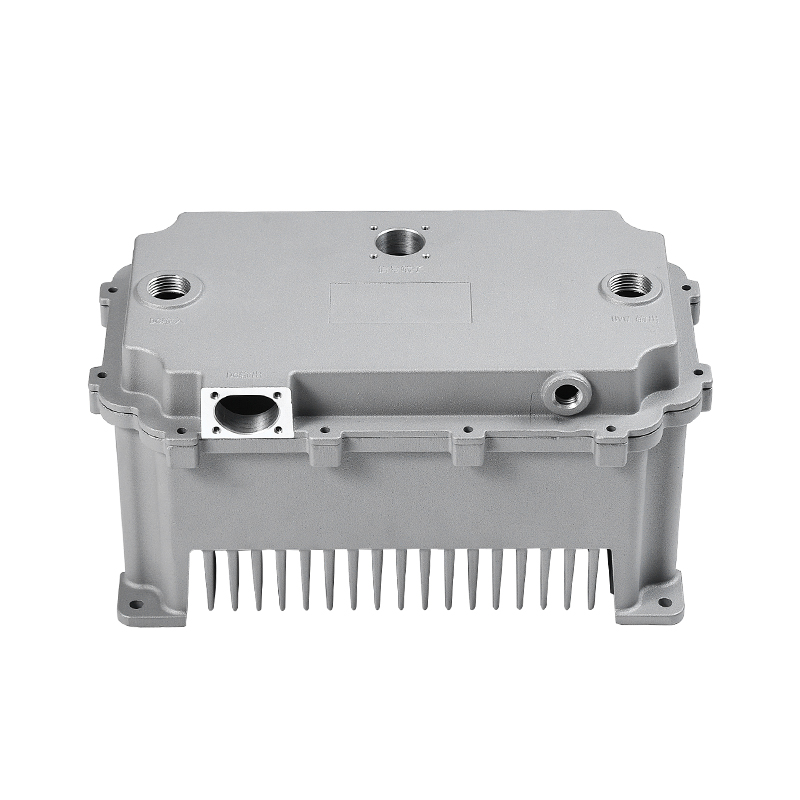
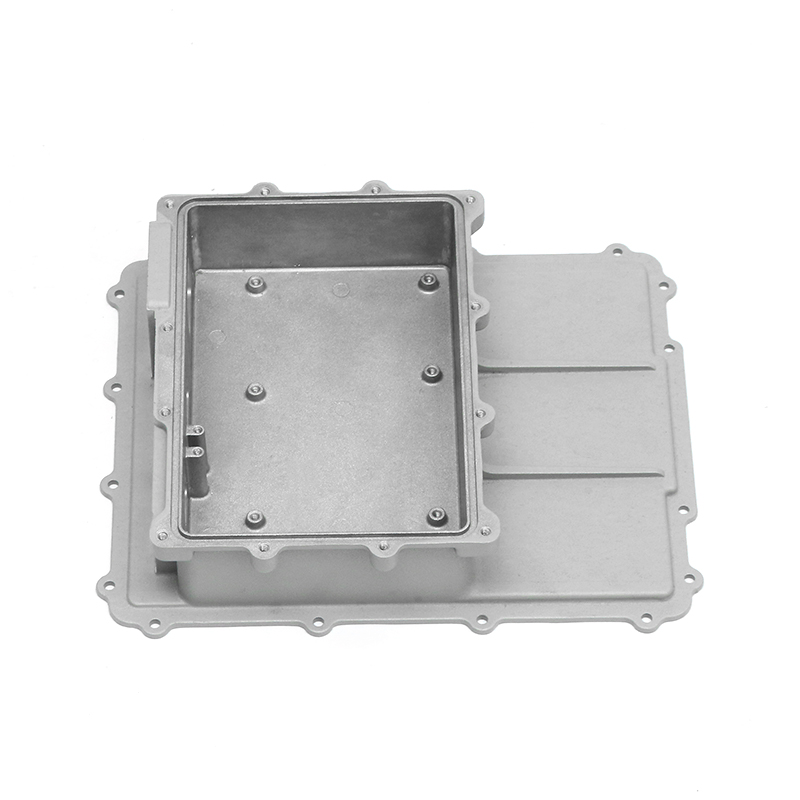
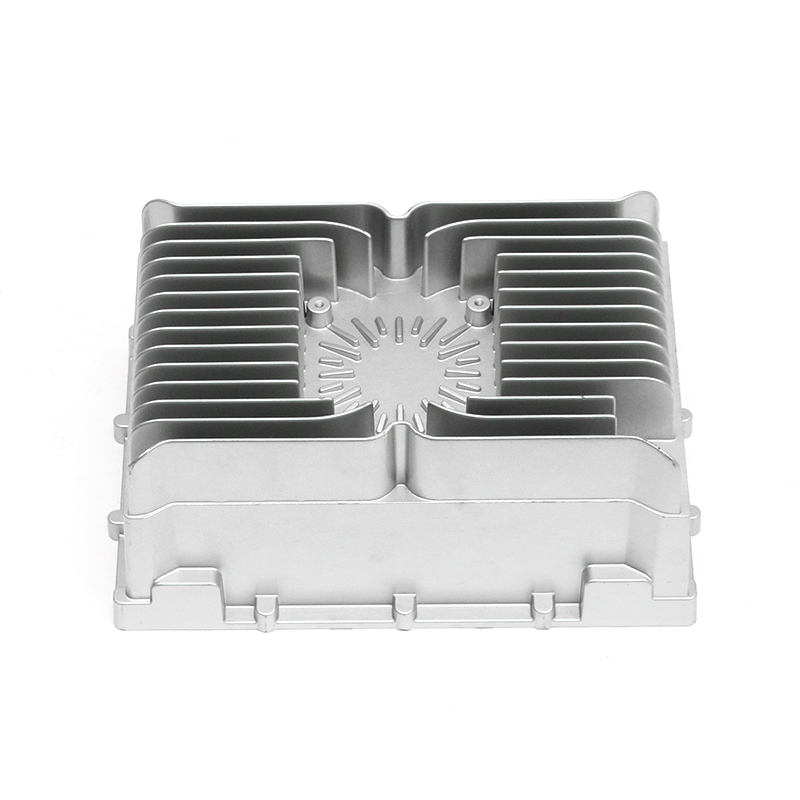
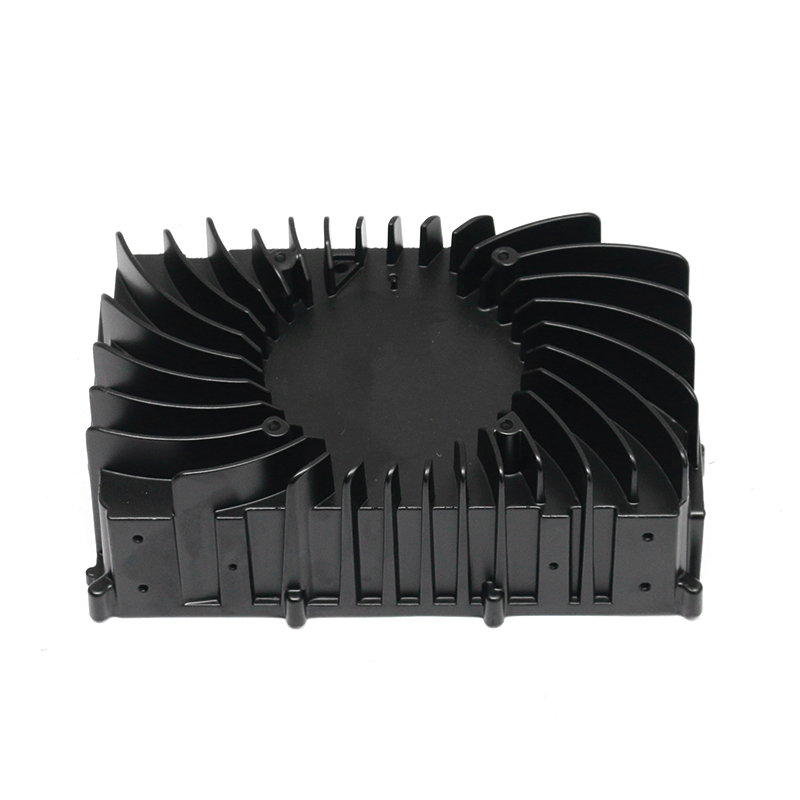
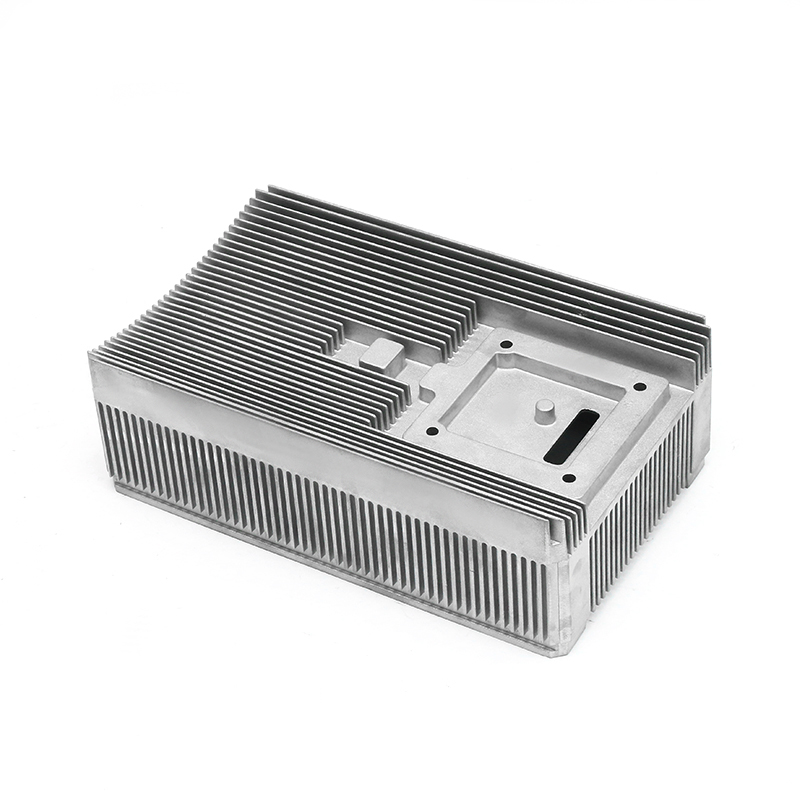
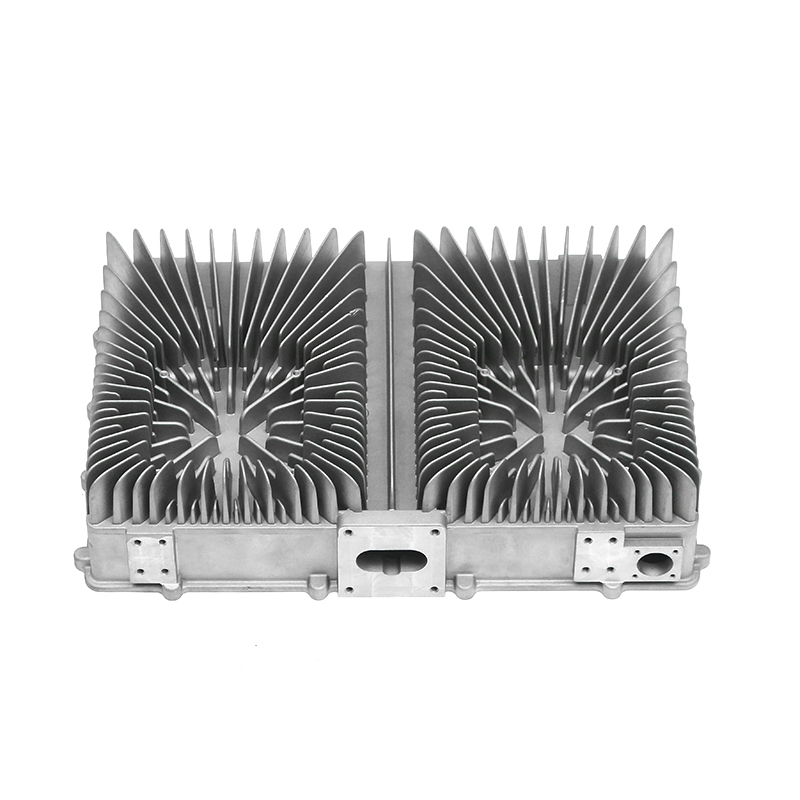
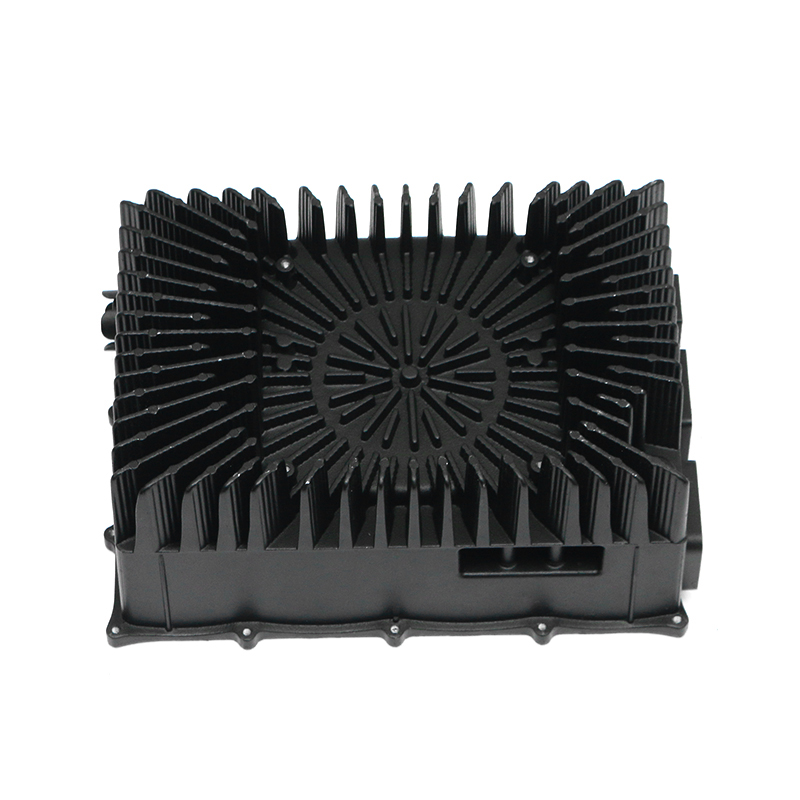
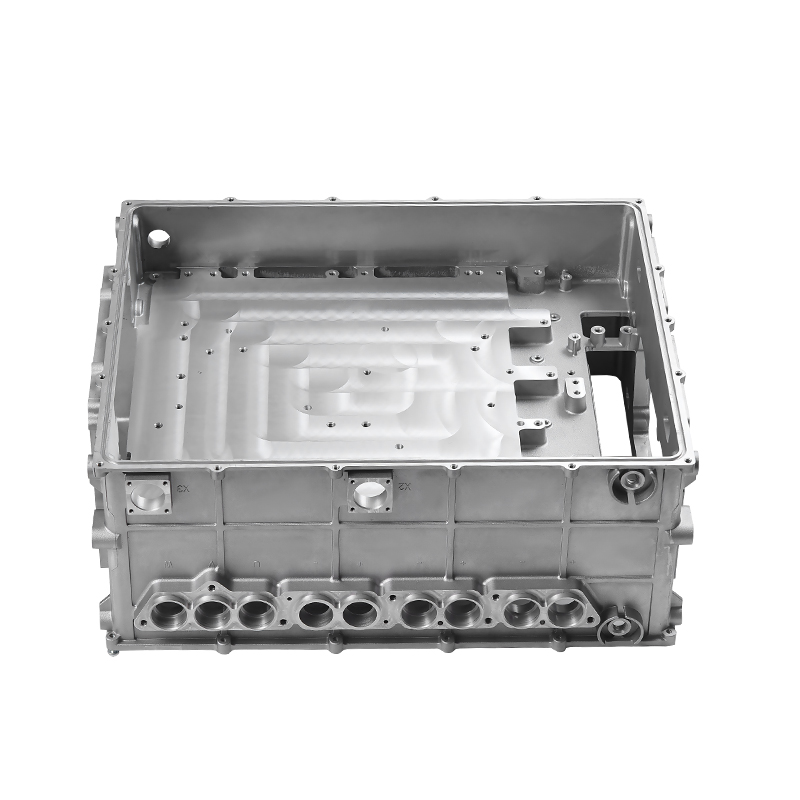
Elbiler skaber et andet sæt krav. Motorhuse skal fjerne varme fra kobberviklinger og samtidig beskytte dem mod forurenende stoffer. Elektroniske styreenheder kræver trykstøbte kabinetter, der kombinerer tynde vægge med flade tætningsflader.
Vandkølede elektroniske styrehuse er et godt eksempel. Disse dele skal forblive lækagesikre under termisk cykling og vibrationer, mens de rummer følsom kraftelektronik. Derfor kræver de strengere dimensions- og trykprøvning end mange traditionelle støbegods.
Kvalitetssikring i automotive trykstøbning
Bilkøbere vurderer ikke en trykstøbning kun ud fra dens form. Indvendig soliditet, materialesammensætning, dimensionsnøjagtighed og tætning skal alle verificeres. En leverandørs troværdighed afhænger af dybden af dens inspektionskæde.
Dimensionel inspektion
Koordinatmålemaskiner (CMM'er) er standarden til at verificere kritiske dimensioner på bildele. fddiecasting.com bruger Zeiss CMM'er til at kontrollere datums, hulpositioner og vægtykkelse med høj præcision. Disse målinger er dokumenteret for at understøtte godkendelse af produktionsdele.
Intern defektdetektering
Porøsitet og krympende hulrum kan dannes inde i en støbning uden at påvirke den synlige overflade. Industriel CT-scanning og røntgeninspektion afslører disse interne defekter, før dyr bearbejdning påføres. CT hjælper også med at validere, at kerner og interne kølekanaler er placeret korrekt.
Materiale verifikation
Et spektrometer bekræfter, at legeringen matcher den specificerede kvalitet, ikke kun en omtrentlig sammensætning. Dette trin er særligt vigtigt, når en del ændres fra en udviklingsprøve til masseproduktion. Et Oxford Hitachi-spektrometer på fddiecasting.com giver sporbare materialedata for hver batch.
Lækagetest
Lækagetest er påkrævet for oliespande, transmissionskasser, pumpehuse og mange EV-kabinetter. Trykluft eller helium indføres i indre hulrum, mens ydersiden overvåges for trykfald. Dette er især kritisk for trykstøbte gearkassehuse , hvor intern tilbageholdelse af smøremiddel direkte påvirker transmissionens pålidelighed. Dedikerede lufttrykstestmaskiner på fddiecasting.com verificerer, at hver forseglet komponent forlader anlægget uden lækager.
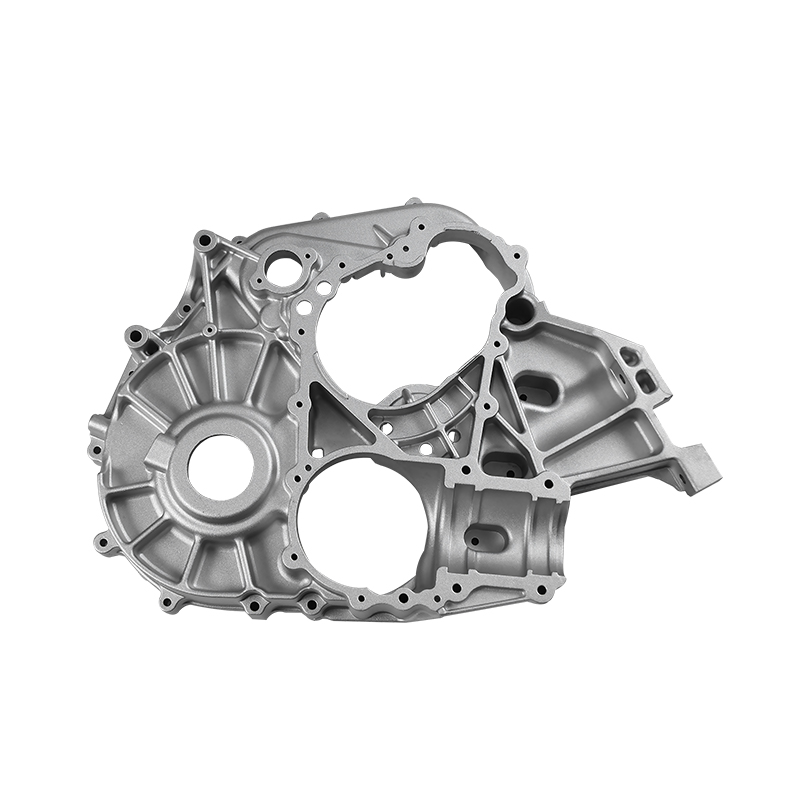 Producenter af specialfremstillede gearkassehuse, OEM/ODM-leverandører Som Kinas fabrikanter af trykstøbte gearkassehuse og OEM/ODM gearkassehusleverandører, Ningbo Fenda New Energy Technology Co., Ltd., c... Se produkt →
Trykstøbning vs. alternative fremstillingsmetoder
Trykstøbning konkurrerer med flere andre metalformningsteknologier. Det rigtige valg afhænger af volumen, geometri, tykkelse og nødvendige mekaniske egenskaber.
Sammenlignet med CNC-bearbejdning er trykstøbning dramatisk mere økonomisk ved høj volumen. Bearbejdning starter fra solid billet og fjerner en stor procentdel af materiale, mens trykstøbning producerer netto- eller næsten-net-former med meget mindre spild. CNC foretrækkes stadig til små batches, komplekse fem-akse funktioner eller endelig efterbehandling. I praksis efterfølges mange trykstøbninger af et kort bearbejdningspas for at holde tætte tolerancer på tætningsflader.
Sammenlignet med smedning kan trykstøbning danne langt mere komplekse tyndvæggede strukturer med fine detaljer. Kold smedning giver stærkere dele, fordi kornstrukturen er på linje med delens kontur, men formerne er begrænset til enklere geometrier. For en motorblok eller et motorhus er støbning den eneste praktiske måde at skabe indre hulrum og kølekanaler på.
De vigtigste begrænsninger er matriceomkostninger og produktionsvolumen. En stålmatrice kan koste hundredtusindvis af dollars, så trykstøbning giver kun mening for årlige mængder i titusindvis. Overfladeporøsitet kan også forblive et problem for lækagetætte eller stærkt belastede dele, hvilket er grunden til, at vakuumstøttet støbning og specialiserede legeringer i stigende grad anvendes.
Sådan evaluerer du en leverandør af støbegods til autodele
Når designet er klar, er næste spørgsmål, hvem der skal støbe det. En fokuseret evaluering bør mindst dække følgende områder.
- Værktøjskapacitet: Spørg om leverandøren designer og fremstiller tilpassede trykstøbeforme in-house. Dette påvirker direkte leveringstider og defektrater.
- Maskinudvalg: Tjek trykstøbningstonnage og antallet af maskiner. En leverandør med 400 til 2.000 tons maskiner kan dække både små beslag og store huse.
- Kvalitetssystem: IATF 16949:2016 bør være minimum for levering af biler. Det demonstrerer en arbejdstilgang til risikoanalyse, ændringskontrol og kundespecifikke krav.
- Inspektionsudstyr: Se efter CMM, industriel CT, spektrometre og lækagetestere. Disse værktøjer angiver, om leverandøren kan verificere, hvad den producerer.
- Sekundær behandling: Intern bearbejdning, friktionssvejsning og overfladeforberedelse reducerer logistikkompleksiteten og bevarer kvalitetsejerskabet hos én leverandør.
- International kommunikation: En leverandør, der tilbyder flersproget support, som fddiecasting.com gør på engelsk, russisk, arabisk og tysk, forenkler tilbudsgivningen og ingeniørændringsprocessen.
Ved at score en mulig partner ud fra disse kriterier undgår du overraskende fejlprocenter og forsinkede leveringer efter programmet er lanceret.
Fremtiden for autodele støbning: EV og letvægtstendenser
Elektriske køretøjer omformer efterspørgslen efter trykstøbning i to retninger: større integrerede karrosseristrukturer og højkonstruerede drivaggregatkabinetter. Store trykstøbemaskiner, der nu når 6.000 tons eller mere, tillader produktion af hele for- eller bagsektioner af en bil i én del. Disse integrerede støbegods reducerer antallet af led, reducerer vægten og forkorter værkstedsprocessen.
Nye energimotorhuse illustrerer den anden tendens. Moderne nye energimotorhuse kombiner tyndvægget støbning med integrerede kølekanaler for at maksimere effekttætheden. Dette fremtvinger strammere kontrol over vægtykkelse og indvendig geometri.
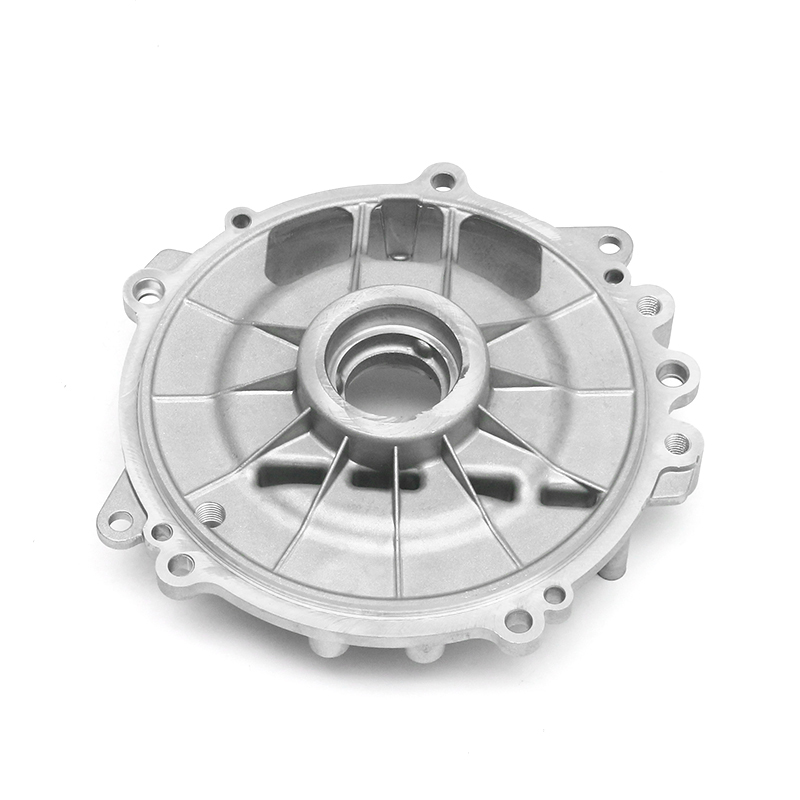 Producenter af nye energistøbte motorhuse, leverandører, fabrik Ningbo Fenda New Energy Technology Co., Ltd., er producenter og leverandører af nye energimotorhuse i Kina, vores fabrik tilbyder OEM/ODM-ne... Se produkt →
Friction stir welding er også ved at blive en relevant partner til trykstøbning. Det forbinder støbte komponenter med hinanden eller til ekstruderinger uden at smelte basismaterialet, hvilket bevarer både styrke og tætningsevne. Mere end 30 friktionsrørsvejsning og andre dedikerede maskiner på fddiecasting.com understøtter denne form for hybrid montagearbejde.
Bæredygtighed er den tredje drivkraft. Aluminiumsstøbegods er meget genanvendelige, og bilindustrien efterspørger i stigende grad lavere kulstofpåvirkning. Trykstøbning passer til denne retning, fordi effektiv produktion og korte bearbejdningstider reducerer energiforbruget pr. del, og genbrugte legeringer kan omsmeltes uden at miste typiske mekaniske egenskaber.
Konklusion
Trykstøbning af autodele er fortsat den mest praktiske måde at producere komplekse, lette og lette strukturelle komponenter til både forbrændings- og elektriske køretøjer. Den dominerer, fordi den kombinerer tre fordele: fremragende geometrifrihed, stærk cykluseffektivitet og lave omkostninger pr. del i stor skala.
Når du vælger en leverandør, vælger du virkelig en pakke med proceskontrol, inspektionsdybde og ingeniørerfaring. En partner som fddiecasting.com bringer arv fra formfremstilling, seks store trykstøbemaskiner, 80 præcisionsbearbejdningscentre, IATF 16949:2016-certificering og et komplet verifikationslaboratorium, inklusive CMM, CT, spektrometre og lækagetest. Disse egenskaber betyder mest, når en ny del kommer i produktion, og hvert produktionsstykke skal være rigtigt.
Hvis du vurderer trykstøbepartnere til et igangværende projekt eller et fremtidigt program, så send dine tegninger til teamet på fddiecasting.com for en gennemførlighedsgennemgang. En klar teknisk diskussion på forhånd vil spare omkostninger og risiko senere.